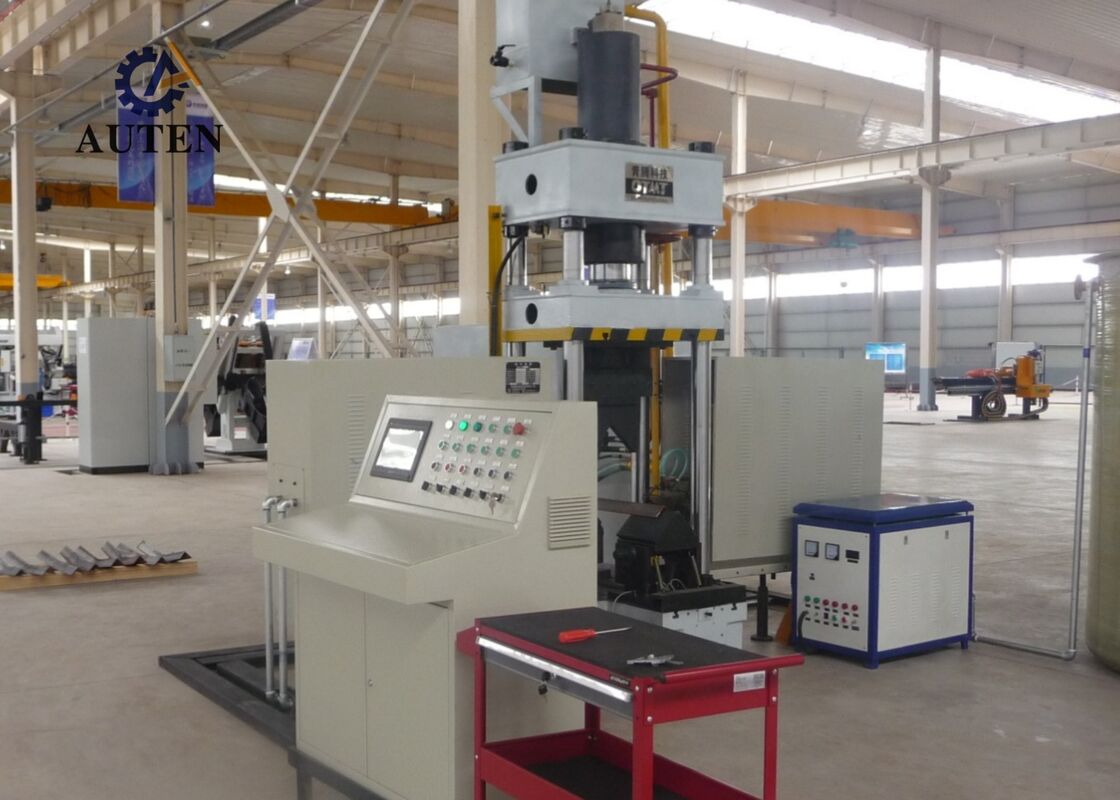
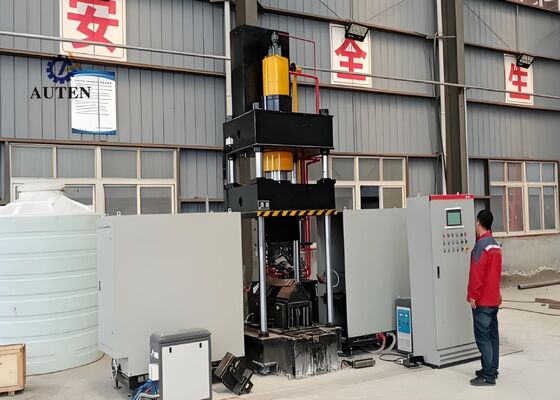
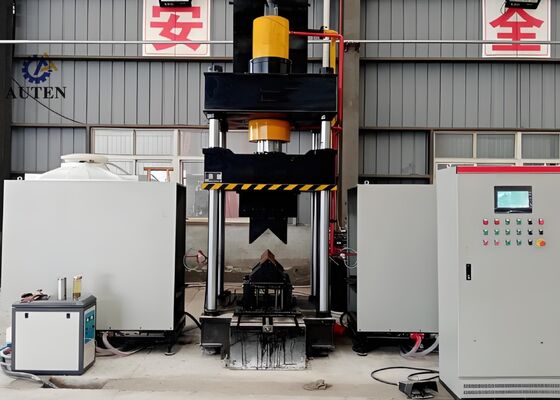
Станок для гибки уголка с ЧПУ и нагревом HQ250-700, давление в масляном баке 1600 кН
Введение продукта:
Система термической гибки с ЧПУ тщательно спроектирована и прошла заводские испытания для обеспечения точной гибки профилей из уголковой стали и плоских металлических листов. Она специально разработана для удовлетворения строгих производственных требований таких отраслей, как производство конструкционной стали, изготовление механических компонентов и металлоконструкций в архитектуре. Обеспечивая исключительную точность формовки и надежную эксплуатационную стабильность, система гарантирует, что изогнутая уголковая сталь и металлические панели соответствуют строгим размерным и конструктивным спецификациям, способствуя плавному и эффективному прогрессу в последующих производственных процессах.
Параметры продукта:
| Модель |
HQ250-700 |
| Давление в масляном баке (кН) |
1600 |
| Размер наружной двусторонней гибки (полкой вверх) (мм) |
L80*7~L250*32 |
| Степень наружной двусторонней гибки уголков (°) |
30° |
| Диапазон односторонней гибки уголка вперед (мм) |
L80*7~L200*20 |
| Степень односторонней гибки уголка вперед (°) |
20° |
| Толщина гибочной плиты (мм) |
2~16 |
| Ширина гибочной плиты (мм) |
700 |
| Степень гибки плит (°) |
90° |
| Диапазон открытия и закрытия уголка (мм) |
L80*7~L200*16 |
| Степень открытия и закрытия уголка (°) |
16° |
| Ход масляного бака (мм) |
800 |
| Макс. высота открытия (мм) |
1300 |
| Мощность двигателя (кВт) |
15 |
| Мощность нагрева (кВт) |
60*2 |
| Оси ЧПУ |
3 |
| Объем масляного бака (л) |
630 |
| Общие размеры (м) |
3.5x4.5x4.1 |

Особенности продукта:
1. Система включает передовую платформу управления ПЛК на базе ЧПУ в сочетании с интуитивно понятным сенсорным интерфейсом человек-машина (HMI), что обеспечивает удобный ввод параметров, мониторинг условий работы оборудования в реальном времени и эффективное управление производственными процессами. Эта интеллектуальная архитектура управления предоставляет операторам простой, надежный и ориентированный на пользователя опыт эксплуатации.
2. Машина использует передовую интеллектуальную технологию индукционного нагрева на ультразвуковой частоте, обеспечивая быстрый и равномерный нагрев, повышенное использование энергии и экологически безопасную работу. Этот передовой метод нагрева повышает эффективность производства, снижает эксплуатационные расходы и соответствует современным стандартам защиты окружающей среды.
3. Оборудование, спроектированное как полностью интегрированная система формовки, устраняет необходимость в дополнительной замене оснастки и частой регулировке пресс-форм. Эта оптимизированная конфигурация упрощает подготовку производства, минимизирует требования к наладке и способствует повышению общей эффективности производства.
4. Благодаря передовой технологии прецизионного управления с ЧПУ, машина выполняет высокоточные операции гибки и формовки. Она поддерживает стабильное качество продукции, отличную точность размеров и стабильные результаты обработки, значительно повышая при этом эффективность производства.
5. Оборудование включает независимый гидравлический силовой агрегат, интегрированный со специализированной электрической системой управления. Эта конфигурация обеспечивает удобство эксплуатации, повышенную безопасность работы, надежную производительность машины и надежную пригодность для непрерывного промышленного производства в больших объемах.
6. Функция холодной формовки предназначена для обработки профилей из уголковой стали размером до L100 × L100 × 10 мм с максимальным допустимым углом гибки 5 градусов, обеспечивая точный контроль деформации и стабильное качество формовки.
7. В стандартных условиях эксплуатации цикл холодной прессовки занимает примерно 10 секунд на заготовку, в то время как термическая формовка обычно требует примерно 120 секунд на компонент, в зависимости от спецификаций материала и размеров заготовки. Термическая гибка начинается, когда заготовка достигает температуры примерно 800°C (состояние раскаленного металла), при этом оптимизированные параметры обработки устанавливаются в соответствии с характеристиками материала и требуемой точностью гибки.
8. Во время операций термической формовки оператору необходимо только ввести требуемые параметры обработки и инициировать автоматический цикл с помощью кнопки управления или ножного педального переключателя. Затем система автоматически выполняет всю запрограммированную последовательность, включая подачу заготовки в зону нагрева, индукционный нагрев, автоматическое отведение нагревательного блока, гидравлическое зажим и прессование, подъем ползуна и выгрузку готового компонента.
9. При интегрированной работе термической формовки и холодной прессовки производственный цикл может начаться сразу после ввода требуемых параметров процесса. После формовки гидравлический ползун не должен полностью возвращаться в исходное положение. Вместо этого нижняя прижимная матрица автоматически поднимается, создавая зазор 100 мм, что позволяет удобно извлечь готовую заготовку. Эта оптимизированная рабочая последовательность эффективно сокращает производственный цикл и еще больше повышает общую эффективность производства.
Эти образцы испытаний, изготовленные с использованием оборудования для пробивки, резки и маркировки уголковой стали, соответствуют стандартным спецификациям и параметрам обработки, обычно применяемым в производстве башен из уголковой стали. Они предоставляют пользователям прямую и практическую основу для оценки качества обработки машины, точности размеров и качества изготовления — ключевых показателей производительности, демонстрирующих способность оборудования удовлетворять требовательные производственные потребности изготовления башен из уголковой стали.
При строительстве линий электропередачи сверхвысокого напряжения (СВН), где опоры подвергаются суровым условиям окружающей среды и значительным конструктивным нагрузкам, это оборудование выполняет критически важную функцию в обработке компонентов из уголковой стали, которые составляют основную несущую раму опор. Оно надежно выполняет операции сверления и штамповки на уголковой стали, используемой в корпусах опор, траверсах и других основных конструктивных элементах, обеспечивая высокую точность размеров и прочность конструкции. Эти возможности способствуют повышению долговечности опор электропередач и обеспечивают необходимую поддержку для безопасной, стабильной и непрерывной работы систем электропередач СВН.

 Ваше сообщение должно содержать от 20 до 3000 символов!