Толщина изгибающей пластины 2-16 мм CNC угол стальной машины для изгиба пламени 15 кВт Моторная мощность
Введение продукта:
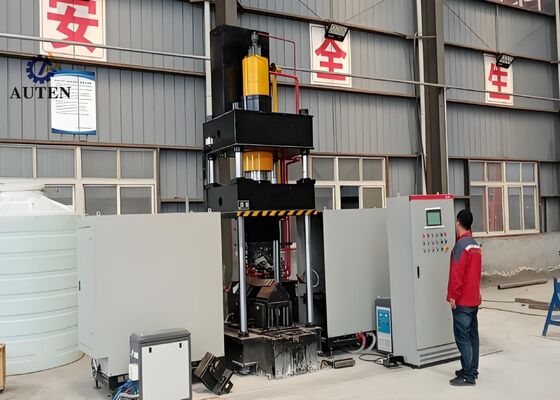
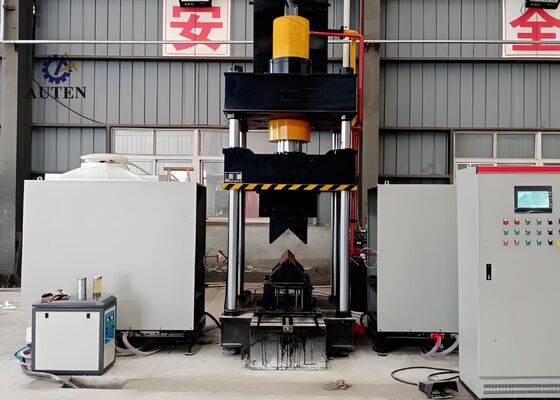
Система термосгибания с ЧПУ разработана профессионально и подвергается комплексным заводским испытаниям, чтобы обеспечить точное и надежное сгибание профилей угловой стали и плоских металлических листов.Он специально разработан для удовлетворения строгих требований производства отраслей промышленности, включая конструктивную стальную промышленность., производство механических компонентов и архитектурная обработка металлов.Система обеспечивает соответствие обработанных угловых стальных и металлических панелей требовательным требованиям к размерам и конструкции., поддерживая эффективное и бесперебойное выполнение последующих производственных операций.
Параметры продукта:
| Модель |
HQ250-700 |
| Давление резервуара масла (kN) |
1600 |
| Внешний двусторонний размер изгиба (на пятку вверх) (мм) |
L80*7~L250*32 |
| Степень изгиба двухсторонних углов (°) |
30° |
| Угловая сталь вперёд с одним диапазоном изгиба (мм) |
L80*7~L200*20 |
| Угловая сталь вперед с одной степенью изгиба (°) |
20° |
| Толщина изгибающей пластины (мм) |
2 ~ 16 |
| Ширина изгибающей пластины (мм) |
700 |
| Степень изгиба для плит (°) |
90° |
| Диапазон углов открытия и закрытия (мм) |
L80*7~L200*16 |
| Угол открытия и закрытия (°) |
16° |
| Движение нефтяного бака (мм) |
800 |
| Максимальная высота открытия (мм) |
1300 |
| Мощность двигателя (кВт) |
15 |
| Мощность отопления (кВт) |
60*2 |
| Ось CNC |
3 |
| Вместимость нефтяного бака (L) |
630 |
| Общий размер (м) |
3.5х4.5х4.1 |

Характеристики продукта:
1Система оснащена передовой платформой PLC с управлением с помощью ЦПУ и интуитивно понятным сенсорным экраном Human-Machine Interface (HMI), обеспечивающим удобный ввод параметров процесса.мониторинг состояния оборудования в реальном времениЭта интеллектуальная архитектура управления предлагает операторам простую, надежную и удобную для пользователя среду работы.
2Машина использует передовую интеллектуальную ультразвуковую технологию индукционного нагрева, обеспечивающую быстрое и равномерное нагревание, повышенную энергоэффективность,и экологически ответственная эксплуатацияЭта современная технология отопления повышает производительность производства, снижает эксплуатационные затраты и отвечает современным требованиям охраны окружающей среды.
3Разработанное как интегрированное решение для формования, оборудование исключает необходимость в дополнительных изменениях инструментов и частых корректировках штампов.Эта оптимизированная конфигурация упрощает настройку производства, сокращает время подготовки и способствует повышению эффективности производства.
4. Оснащенный передовой технологией точного управления CNC, машина выполняет высокоточные операции изгиба и формования. Она обеспечивает постоянное качество продукта, точное измерение контроля,и стабильной производительности обработки при значительном повышении эффективности производства.
5Оборудование оснащено независимым гидравлическим силовым агрегатом в сочетании с выделенной электрической системой управления.повышение эксплуатационной безопасности;, стабильная производительность машины и надежная способность для непрерывного промышленного производства больших объемов.
6Функция холодного формирования способна обрабатывать профили из стали под углом до L100 × L100 × 10 мм с максимально допустимым углом изгиба 5 градусов,обеспечение контролируемой деформации и постоянной точности формирования.
7При стандартных условиях работы цикл холодного прессования требует приблизительно 10 секунд на заготовку, в то время как термическое формирование обычно занимает приблизительно 120 секунд на компонент.в зависимости от спецификаций материала и размеров заготовкиТепловое изгибание начинается, когда рабочая часть достигает приблизительно 800°C в условиях красного огня.с оптимизированными параметрами процесса, определяемыми в соответствии с свойствами материала и требуемой точностью формирования.
8Во время термического формирования оператору необходимо только ввести необходимые параметры обработки и запустить автоматический цикл через кнопку управления или переключатель педали.Затем система автоматически выполняет полную запрограммированную последовательность, включая подачу заготовки в зону нагрева, выполнение индукционного нагрева, автоматическое втягивание нагревательного блока, выполнение гидравлического зажима и прессования, подъем барабана,и разгрузки готового компонента.
9В процессе комбинированного термического формирования и холодного прессования производственный цикл может быть начат сразу после ввода необходимых параметров процесса.Гидравлический котел не должен полностью возвращаться в первоначальное положениеВместо этого, нижний прессовый штамп автоматически поднимается, чтобы создать просвет 100 мм, что позволяет удобно снимать готовую деталь.Эта оптимизированная последовательность работы эффективно сокращает время цикла и еще больше улучшает общую эффективность производства.
Эти образцы испытаний, изготовленные с использованием оборудования для пробивания, резки и маркировки,соответствуют стандартным спецификациям и параметрам обработки, обычно применяемым в промышленности по производству угловных стальных башенОни предоставляют пользователям прямую и практическую основу для оценки качества обработки машины, точности измерений,и изготовления ‒ ключевые показатели производительности, демонстрирующие способность оборудования удовлетворять требовательным производственным требованиям производства угловых стальных башен.
При строительстве сверхвысоковольтных (UHV) линий электропередач, где вышки электропередач подвержены суровым условиям окружающей среды и значительным структурным нагрузкам,Это оборудование выполняет критическую функцию при обработке угловистых стальных компонентов, которые образуют основную грузоподъемную основу башен.Он надежно выполняет буровые и штамповые операции на угловой стали, используемой в корпусах башен, перекрестных рукава и других важных структурных элементов,обеспечение высокой точности измерений и надежной структурной целостностиЭти возможности способствуют увеличению долговечности передаточной башни и обеспечивают необходимую поддержку для безопасной, стабильной и непрерывной работы систем передачи энергии UHV.

 Ваше сообщение должно содержать от 20 до 3000 символов!