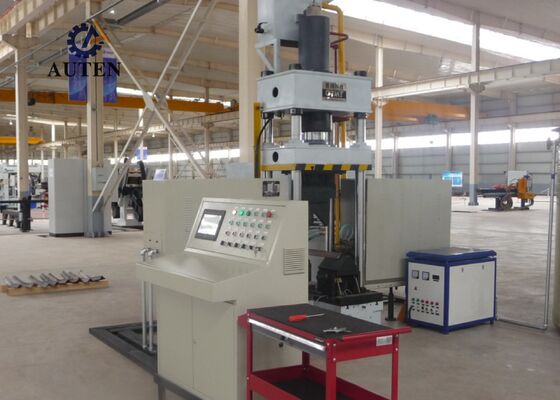
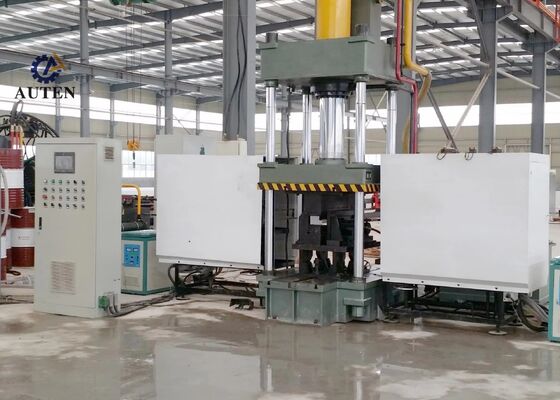
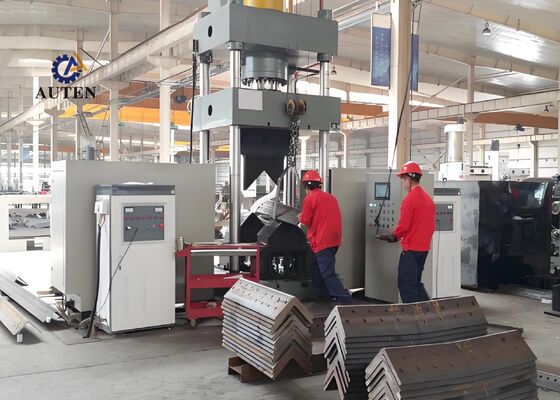
60*2 кВт мощность нагрева, станок для гибки и нагрева угловой стали с ЧПУ, максимальная высота открытия 1300 мм
Введение продукта:
Система термической гибки с ЧПУ профессионально разработана и подвергнута всесторонним заводским испытаниям для обеспечения точной и надежной гибки профилей из угловой стали и плоских металлических листов. Она специально разработана для удовлетворения строгих производственных требований таких отраслей, как производство конструкционной стали, производство механических компонентов и обработка архитектурного металла. Благодаря превосходной точности формовки и стабильной производительности система гарантирует, что обработанная угловая сталь и металлические панели соответствуют строгим требованиям к размерам и конструкции, обеспечивая эффективное и бесперебойное выполнение последующих производственных операций.
Параметры продукта:
| Модель |
HQ250-700 |
| Давление в масляном баке (кН) |
1600 |
| Размер наружной двусторонней гибки (полкой вверх) (мм) |
L80*7~L250*32 |
| Степень наружной двусторонней гибки для углов (°) |
30° |
| Диапазон односторонней гибки угловой стали вперед (мм) |
L80*7~L200*20 |
| Степень односторонней гибки угловой стали вперед (°) |
20° |
| Толщина гибочной плиты (мм) |
2~16 |
| Ширина гибочной плиты (мм) |
700 |
| Степень гибки плит (°) |
90° |
| Диапазон открытия и закрытия угла (мм) |
L80*7~L200*16 |
| Степень открытия и закрытия угла (°) |
16° |
| Ход масляного бака (мм) |
800 |
| Макс. высота открытия (мм) |
1300 |
| Мощность двигателя (кВт) |
15 |
| Мощность нагрева (кВт) |
60*2 |
| Оси ЧПУ |
3 |
| Объем масляного бака (л) |
630 |
| Общие размеры (м) |
3.5x4.5x4.1 |

Особенности продукта:
1. Оборудование оснащено передовой системой управления на базе ЧПУ и ПЛК с интуитивно понятным сенсорным человеко-машинным интерфейсом (HMI). Оно обеспечивает удобную настройку параметров обработки, мониторинг состояния машины в реальном времени и оптимизированное управление производством, предоставляя операторам доступную, надежную и эффективную рабочую среду.
2. Машина использует передовую технологию индукционного нагрева на ультразвуковой частоте для обеспечения быстрого и равномерного нагрева с повышенной энергоэффективностью и сниженным воздействием на окружающую среду. Этот метод нагрева способствует увеличению производственных мощностей, снижению эксплуатационных расходов и соблюдению применимых требований по охране окружающей среды.
3. Оборудование имеет интегрированную конструкцию формовки, которая исключает необходимость в дополнительной замене оснастки и частой регулировке штампов. Эта оптимизированная конфигурация сокращает процедуры настройки, минимизирует время подготовки и повышает общую производственную эффективность.
4. Благодаря применению технологии прецизионного управления с ЧПУ, машина выполняет точные операции гибки и формовки с постоянным качеством, точным контролем размеров и воспроизводимыми результатами обработки, одновременно повышая общую производительность.
5. Система интегрирует независимый гидравлический силовой агрегат с выделенной системой электрического управления, обеспечивая удобство эксплуатации, повышенную безопасность и надежную работу машины. Эта конфигурация подходит для непрерывного производства в требовательных промышленных условиях.
6. В режиме холодной формовки машина обрабатывает профили из угловой стали размером до L100 × L100 × 10 мм и поддерживает максимальный угол гибки 5°. В пределах указанного рабочего диапазона она обеспечивает контролируемую деформацию материала и стабильную точность формовки.
7. При стандартных условиях эксплуатации цикл холодной прессовки занимает примерно 10 секунд на деталь, в то время как термическая гибка обычно требует около 120 секунд на компонент. Фактическое время цикла зависит от свойств материала и размеров детали. Термическая гибка обычно начинается, когда материал достигает температуры около 800°C и приобретает раскаленный вид. Конкретные параметры нагрева и формовки должны быть настроены в соответствии с характеристиками материала и требуемой точностью размеров.
8. Для операций термической гибки оператор вводит требуемые параметры обработки и запускает автоматический цикл с помощью кнопки управления или ножного переключателя. Затем машина выполняет запрограммированную последовательность, включая подачу заготовки в зону нагрева, индукционный нагрев, автоматическое извлечение нагревательного блока, гидравлическое зажим и прессование, подъем ползуна и выгрузку готовой заготовки.
9. При комбинированных операциях термической формовки и холодной прессовки производственный цикл может быть инициирован после настройки требуемых параметров. После завершения формовки гидравлический ползун не требует полного возврата в исходное положение. Вместо этого нижний пресс-штамп автоматически поднимается, создавая зазор 100 мм, что облегчает удобное извлечение готовой заготовки. Эта оптимизированная последовательность сокращает время цикла и дополнительно повышает общую производственную эффективность.
Эти образцы, изготовленные с использованием оборудования для пробивки, резки и маркировки угловой стали, соответствуют стандартным спецификациям и параметрам обработки, обычно используемым при производстве башен из угловой стали. Они предоставляют клиентам практические эталонные заготовки для оценки качества обработки, точности размеров и производственного мастерства. Эти измеримые показатели помогают продемонстрировать способность оборудования удовлетворять строгим производственным требованиям при изготовлении башен из угловой стали.
При строительстве линий электропередачи сверхвысокого напряжения (СВН) опоры должны выдерживать сложные условия окружающей среды и значительные конструктивные нагрузки. Оборудование играет важную роль в производстве компонентов из угловой стали, которые формируют основные несущие конструкции башен. Оно выполняет надежные операции сверления и пробивки на элементах из угловой стали, используемых в корпусах башен, траверсах и других критически важных конструктивных секциях, помогая достичь точных размеров и надежной структурной целостности. Эти возможности обработки способствуют долговечности опор линий электропередачи и поддерживают безопасную, стабильную и непрерывную работу систем электропередачи СВН.

 Ваше сообщение должно содержать от 20 до 3000 символов!