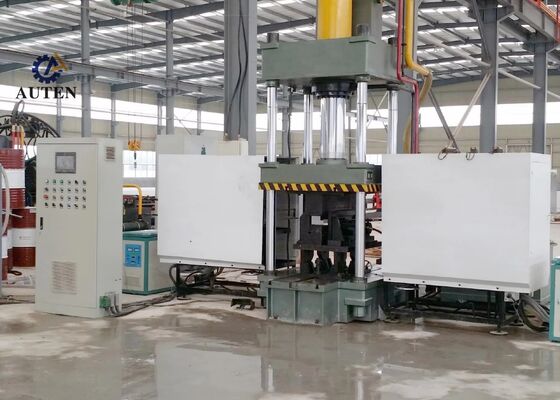
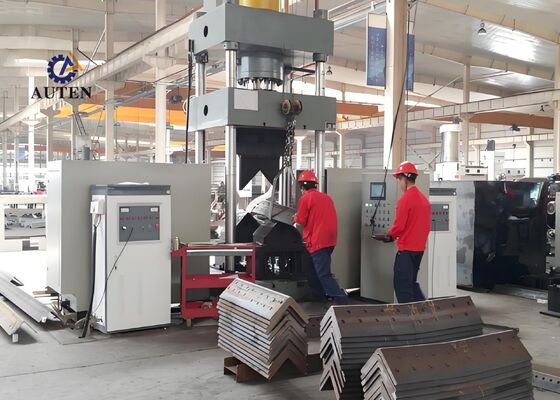
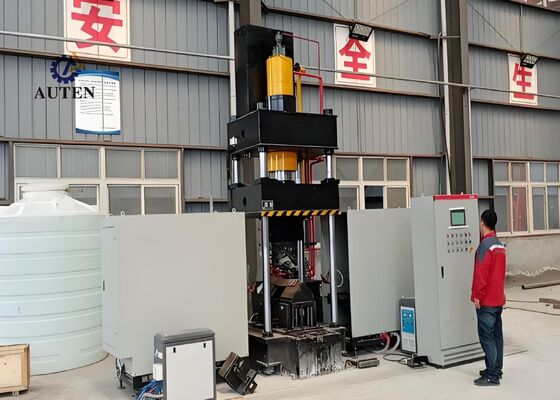
Тяжелый гибочный станок с ЧПУ для угловой и листовой стали для изготовления стальных башен
Введение продукта:
Система термической гибки с ЧПУ профессионально разработана и подвергнута всесторонним заводским испытаниям для обеспечения точной и надежной гибки профилей из угловой стали и плоских металлических листов. Она специально разработана для удовлетворения строгих производственных требований таких отраслей, как производство конструкционной стали, производство механических компонентов и обработка архитектурных металлов. Благодаря превосходной точности формовки и стабильной рабочей производительности система гарантирует, что обработанная угловая сталь и металлические панели соответствуют строгим требованиям к размерам и конструкции, обеспечивая эффективное и бесперебойное выполнение последующих производственных операций.
Параметры продукта:
| Модель |
HQ250-700 |
| Давление в масляном баке (кН) |
1600 |
| Размер наружной двусторонней гибки (пяткой вверх) (мм) |
L80*7~L250*32 |
| Угол наружной двусторонней гибки для уголков (°) |
30° |
| Диапазон односторонней гибки угловой стали вперед (мм) |
L80*7~L200*20 |
| Угол односторонней гибки угловой стали вперед (°) |
20° |
| Толщина гибочного листа (мм) |
2~16 |
| Ширина гибочного листа (мм) |
700 |
| Угол гибки листов (°) |
90° |
| Диапазон открытия и закрытия уголка (мм) |
L80*7~L200*16 |
| Угол открытия и закрытия уголка (°) |
16° |
| Ход масляного бака (мм) |
800 |
| Макс. высота открытия (мм) |
1300 |
| Мощность двигателя (кВт) |
15 |
| Мощность нагрева (кВт) |
60*2 |
| Оси ЧПУ |
3 |
| Объем масляного бака (л) |
630 |
| Общие размеры (м) |
3.5x4.5x4.1 |

Особенности продукта:
1. Станок оснащен передовой системой управления на базе ЧПУ и ПЛК, дополненной интуитивно понятным сенсорным интерфейсом человек-машина (HMI). Операторы могут удобно настраивать параметры обработки, отслеживать состояние оборудования в режиме реального времени и координировать производственные операции, обеспечивая простоту эксплуатации, надежную производительность и эффективное управление рабочим процессом.
2. Оборудование использует технологию высокочастотного ультразвукового индукционного нагрева для обеспечения быстрого и стабильного нагрева, оптимизации энергопотребления и минимизации воздействия на окружающую среду. Этот передовой метод нагрева помогает повысить производительность, снизить эксплуатационные расходы и соответствовать применимым требованиям по охране окружающей среды.
3. Станок имеет интегрированную систему формовки, которая устраняет необходимость в дополнительной замене оснастки и частой регулировке штампов. Эта оптимизированная конфигурация упрощает наладку оборудования, сокращает время подготовки производства и повышает общую операционную эффективность.
4. Оснащенная технологией прецизионного ЧПУ-управления, машина обеспечивает точную гибку и формовку, однородное качество продукции, точный контроль размеров и высокоповторяемые результаты обработки, тем самым повышая общую производственную эффективность.
5. Оборудование интегрирует выделенную гидравлическую силовую установку с независимой системой электрического управления, обеспечивая удобство эксплуатации, повышенную безопасность эксплуатации и стабильную производительность машины. Эта компоновка особенно подходит для непрерывного производства в сложных промышленных условиях.
6. При холодной формовке станок способен обрабатывать профили из угловой стали размером до L100 x L100 x 10 мм с максимальным допустимым углом гибки 5°. В пределах этого указанного диапазона мощности оборудование обеспечивает контролируемую деформацию материала и стабильную точность формовки.
7. При стандартных условиях эксплуатации цикл холодной прессовки занимает примерно 10 секунд на деталь, тогда как термическая гибка обычно требует примерно 120 секунд. Фактическое время цикла варьируется в зависимости от свойств материала и размеров детали. Термическая формовка обычно начинается, когда материал достигает примерно 800°C и приобретает раскаленный вид. Параметры нагрева и формовки настраиваются по мере необходимости для учета характеристик материала и заданных допусков на размеры.
8. При операциях термической гибки оператору необходимо только ввести требуемые параметры обработки и активировать автоматический цикл с помощью кнопки управления или ножного переключателя. Затем станок выполняет полную запрограммированную последовательность, включая позиционирование заготовки в зоне нагрева, индукционный нагрев, автоматическое извлечение нагревательного блока, гидравлическое зажим и прессование, возвратное движение ползуна и выгрузку готовой детали.
9. В комбинированном режиме термической формовки и холодной прессовки производственный цикл начинается после настройки всех необходимых параметров. После завершения формовки гидравлический ползун не требует полного возврата в исходное положение. Вместо этого нижний пресс-штамп автоматически перемещается вверх, создавая зазор примерно 100 мм, что облегчает удобное извлечение готовой заготовки. Эта оптимизированная рабочая последовательность сокращает время цикла и еще больше повышает общую эффективность производства.
Эти демонстрационные образцы производятся с использованием оборудования для пробивки, резки и маркировки угловой стали и представляют собой стандартные размеры и типичные спецификации обработки, используемые при изготовлении стальных башен для линий электропередачи. Они служат практическими эталонными компонентами для клиентов, чтобы оценить качество обработки, точность размеров и производственное мастерство. По этим готовым образцам потенциальные покупатели могут оценить способность оборудования удовлетворять строгим требованиям к обработке и производству при изготовлении башен из угловой стали.
В проектах сверхвысоковольтных (СВВ) линий электропередачи опоры должны выдерживать суровые условия окружающей среды и значительные конструктивные нагрузки на протяжении всего срока службы. Данное оборудование играет важную роль в изготовлении компонентов из угловой стали, которые составляют основные несущие конструкции этих опор. Оно выполняет точное сверление и пробивку на элементах из угловой стали, используемых в корпусах опор, траверсах и других критически важных конструктивных узлах, помогая обеспечить точные размеры и надежные конструктивные соединения. Эти возможности обработки способствуют общей долговечности опор линий электропередачи, обеспечивая при этом безопасную, стабильную и непрерывную работу систем электропередачи СВВ.

 Ваше сообщение должно содержать от 20 до 3000 символов!