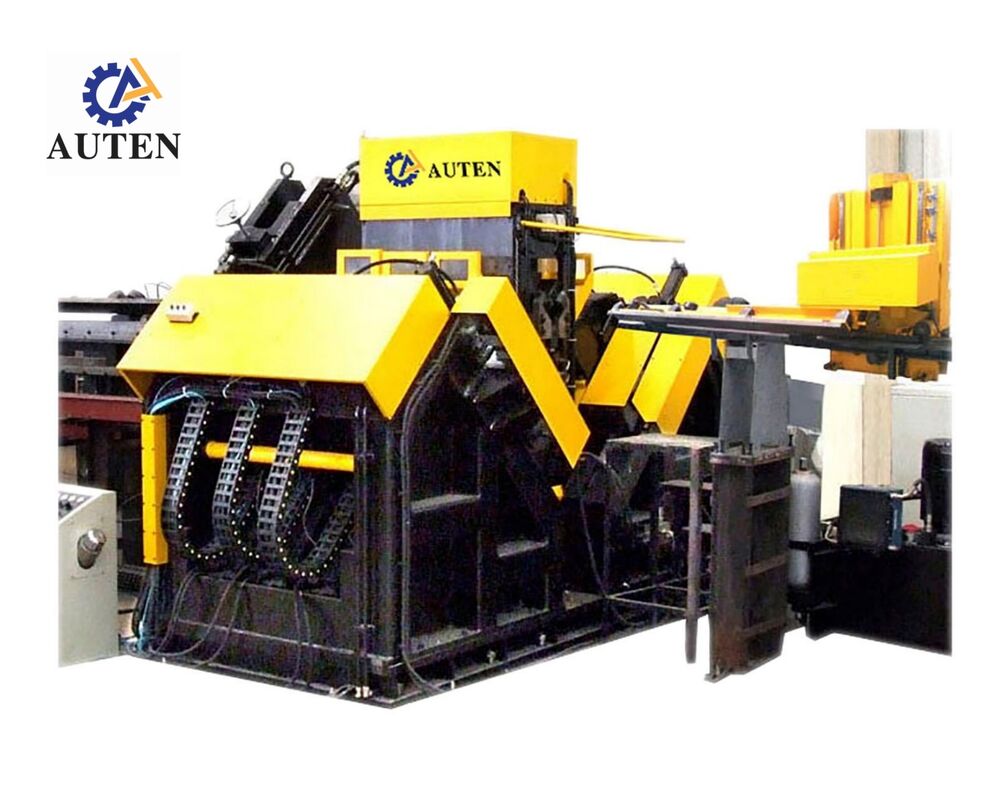
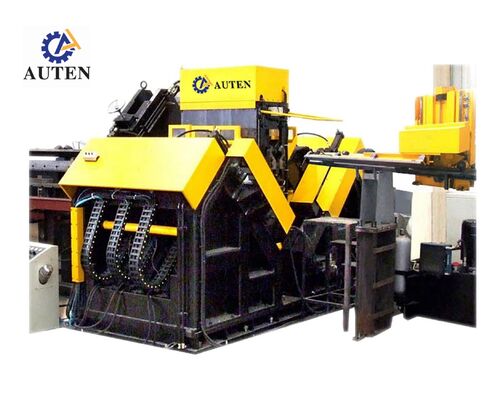
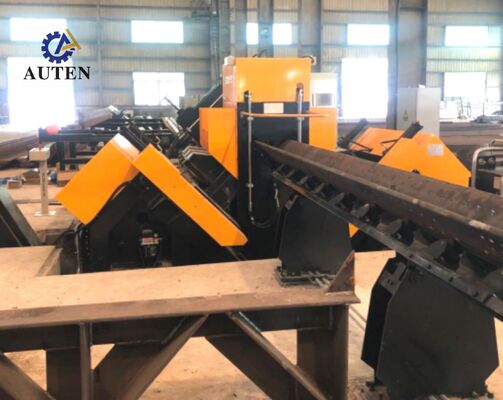
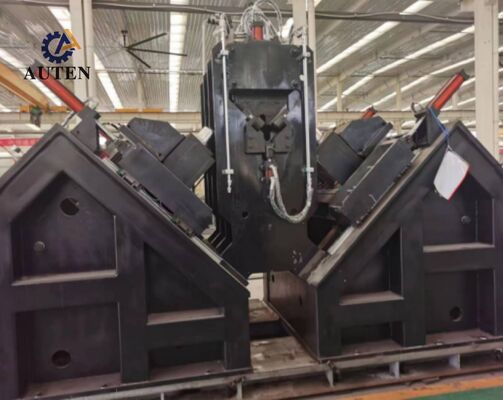
Прецизионный станок для сверления и маркировки угловых профилей с ЧПУ и сервоприводом
Введение продукта:
Линия для сверления, маркировки и резки угловых профилей — это передовое решение с ЧПУ, разработанное для быстрой, точной и эффективной обработки угловых профилей в производстве стальных конструкций. Интегрируя функции сверления, маркировки и резки в одну автоматизированную линию, оно значительно повышает производительность, сокращая ручной труд и время эксплуатации.
Оснащенная высокопроизводительной системой управления ЧПУ, машина обеспечивает точное позиционирование и стабильные результаты обработки. Она способна обрабатывать угловые профили различных размеров, что делает ее подходящей для разнообразных проектных требований. Сверлильный узел обеспечивает точное расположение отверстий, а система маркировки обеспечивает четкую идентификацию для легкой сборки. Функция резки обеспечивает чистую и точную резку для получения высококачественной продукции.
Широко используемая в строительстве, производстве опор линий электропередач и производстве стальных конструкций, машина предлагает надежную производительность, долговечность и эффективность. Ее интеллектуальный дизайн и многофункциональные возможности делают ее идеальным выбором для современных производственных сред, стремящихся к точности и производительности.
Основные параметры:
| Модель |
ADM2532 |
| Размер угла (мм) |
100×100×10~250×250×32 |
| Макс. длина заготовки (м) |
14 |
| Конусность сверлильного шпинделя |
BT40 |
| Макс. диаметр сверления (мм) |
Φ40 |
| Кол-во сверл с каждой стороны (шт.) |
3 (всего 6 с обеих сторон) |
| Макс. скорость вращения шпинделя (об/мин) |
6000 |
| Макс. скорость резания сверлом (м/мин) |
200 |
| Оси ЧПУ |
9 |
| Диапазон задней маркировки (мм) |
50-220 (бесступенчатый) |
| Макс. скорость подачи угла (м/мин) |
40 |
| Усилие маркировки (кН) |
1000/1200 |
| Кол-во групп символов |
4 |
| Кол-во символов в каждой группе |
18 |
| Размер символа (мм) |
14×10×19 |
| Система охлаждения сверла |
Сухое внутреннее охлаждение с распылением воздуха |
| Режим программирования |
Программное обеспечение Lofting или программирование инструкциями |
| Габаритные размеры (м) |
34×8×3 |

Особенности продукта:
1. Полная производственная линия состоит из поперечного конвейера, поворотного конвейера, подающего конвейера, каретки подачи с ЧПУ, двух сверлильных узлов, одного маркировочного узла, автоматического разгрузочного конвейера, гидравлической силовой установки и электрической системы охлаждения. Оборудование интегрирует передовую технологию ЧПУ с сервоуправляемой подачей материала для достижения высокой эффективности обработки, надежной работы и стабильной точности заготовки.
2. С каждой стороны станка установлен один сверлильный узел. Каждый узел может вмещать три сверла разного диаметра. Весь сверлильный узел управляется ЧПУ и может автоматически перемещаться для регулировки расстояния между отверстиями, обеспечивая точное расположение отверстий и стабильную точность обработки.
3. Скорость шпинделя плавно регулируется частотным преобразователем, а скорость подачи регулируется клапанами переменной скорости. Переходы между быстрым подходом, рабочей подачей и быстрым отводом выполняются автоматически, обеспечивая плавную работу и повышенную эффективность обработки.
4. Линия сверления оснащена одним маркировочным узлом, позволяющим удобно предварительно устанавливать интервалы маркировки в соответствии с требованиями обработки. Операции маркировки, зажим заготовки и подача сверлильного узла осуществляются гидравлически. Основные компоненты импортируются для обеспечения надежной работы. Интегрированная система циркуляционного охлаждения помогает снизить температуру инструмента и продлить срок службы сверла.
5. Операции маркировки и сверления выполняются автоматически. По завершении обработки готовые профили угловых профилей выгружаются через пневматический поворотный механизм, что снижает ручную обработку, уменьшает физическую нагрузку на рабочих и повышает эффективность работы по сравнению с традиционными конфигурациями обработки.
6. Система управления интегрирует промышленный хост-компьютер, серводвигатели, ПЛК, внешние мониторинговые переключатели и другие необходимые компоненты управления. Операторам нужно только ввести размеры заготовки, после чего система автоматически генерирует соответствующую программу обработки. Программы также могут храниться, выбираться, отображаться и извлекаться в соответствии с индивидуальными идентификационными номерами заготовок, что облегчает удобное управление производством.
7. Линия обработки оснащена механизмами поддержки и прижима заготовки для обработки угловых профилей со значительными изгибами или деформациями, обеспечивая стабильное позиционирование и надежную точность обработки во время обработки.
Эти демонстрационные заготовки охватывают различные стандартные размеры и типичные конфигурации отверстий, часто используемые при изготовлении опор линий электропередач из угловых профилей. Они предоставляют потенциальным клиентам и персоналу по контролю качества практические образцы для оценки точности обработки, производительности и качества готовых компонентов. Изучая фактически обработанные заготовки, пользователи могут определить, соответствует ли оборудование соответствующим производственным стандартам и спецификациям для применения в опорах линий электропередач.
В проектах сверхвысоковольтных (СВВ) линий электропередач опоры должны выдерживать суровые погодные условия и значительные конструктивные нагрузки. Данное оборудование предназначено для изготовления компонентов из угловых профилей, составляющих основную несущую раму этих конструкций. Оно выполняет высокоточные операции сверления и пробивки на элементах из угловых профилей, используемых в корпусах опор, траверсах и других основных конструктивных узлах, помогая поддерживать точные размеры и надежные точки соединения. Эти возможности обработки способствуют повышению структурной целостности, улучшению эксплуатационной стабильности и долгосрочной надежности в течение всего предполагаемого срока службы опор линий электропередач.

 Ваше сообщение должно содержать от 20 до 3000 символов!