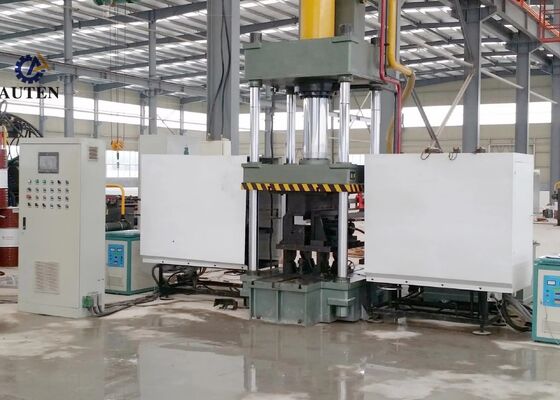
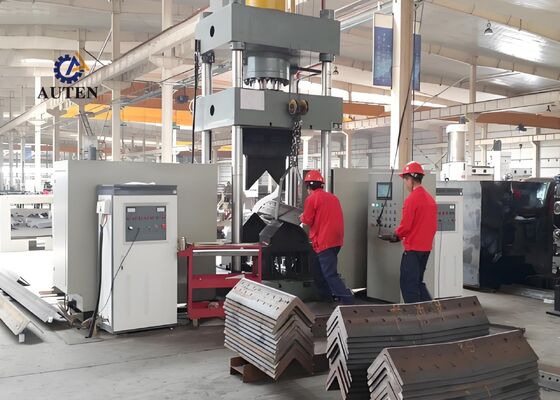
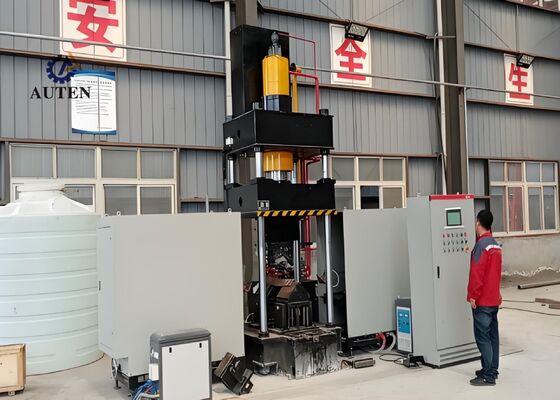
3150 кН гибочный станок с ЧПУ для угловой стали и листа с нагревом 240 кВт
Введение продукта:
Система термической гибки с ЧПУ профессионально разработана и подвергнута всесторонним заводским испытаниям для обеспечения точной и надежной гибки профилей из угловой стали и плоских металлических листов. Она специально разработана для удовлетворения строгих производственных требований таких отраслей, как производство конструкционной стали, производство механических компонентов и обработка архитектурных металлов. Благодаря превосходной точности формовки и стабильной производительности система гарантирует, что обработанная угловая сталь и металлические панели соответствуют строгим требованиям к размерам и конструкции, обеспечивая эффективное и бесперебойное выполнение последующих производственных операций.
Параметры продукта:
| Модель |
HQ250-700 |
| Давление в масляном баке (кН) |
1600 |
| Размер наружной двусторонней гибки (пяткой вверх) (мм) |
L80*7~L250*32 |
| Степень наружной двусторонней гибки для углов (°) |
30° |
| Диапазон односторонней гибки угловой стали вперед (мм) |
L80*7~L200*20 |
| Степень односторонней гибки угловой стали вперед (°) |
20° |
| Толщина гибочного листа (мм) |
2~16 |
| Ширина гибочного листа (мм) |
700 |
| Степень гибки для листов (°) |
90° |
| Диапазон открытия/закрытия угла (мм) |
L80*7~L200*16 |
| Степень открытия/закрытия угла (°) |
16° |
| Ход масляного бака (мм) |
800 |
| Макс. высота открытия (мм) |
1300 |
| Мощность двигателя (кВт) |
15 |
| Мощность нагрева (кВт) |
60*2 |
| Оси ЧПУ |
3 |
| Объем масляного бака (л) |
630 |
| Общие размеры (м) |
3.5x4.5x4.1 |

Особенности продукта:
1. Станок оснащен передовой интегрированной системой управления ЧПУ и ПЛК с удобным сенсорным интерфейсом человек-машина (HMI). Операторы могут легко настраивать параметры обработки, отслеживать рабочие условия станка в режиме реального времени и эффективно управлять производственными процессами. Эта конфигурация обеспечивает удобство эксплуатации, надежную производительность оборудования и оптимизированное управление производством.
2. Оборудование использует технологию высокочастотного ультразвукового индукционного нагрева для достижения быстрого, равномерного нагрева при повышении энергоэффективности и снижении воздействия на окружающую среду. Этот метод нагрева помогает увеличить объем производства, снизить эксплуатационные расходы и соответствовать соответствующим стандартам защиты окружающей среды.
3. Станок включает интегрированную систему формовки, которая устраняет необходимость в дополнительных сменах инструмента и повторных регулировках штампов. Эта упрощенная конструкция делает подготовку станка более удобной, сокращает время наладки и повышает общую эффективность производства.
4. Благодаря точной технологии управления с ЧПУ станок обеспечивает точную гибку и формовку, стабильное качество продукции, надежную точность размеров и повторяемые результаты обработки, что способствует повышению производительности производства.
5. Оборудование спроектировано с выделенным гидравлическим силовым агрегатом и отдельной электрической системой управления, обеспечивая удобство эксплуатации, повышенную безопасность и стабильную производительность. Эта конфигурация хорошо подходит для непрерывных производственных процессов и требовательных промышленных производственных сред.
6. В режиме холодной формовки станок может обрабатывать профили из угловой стали размером до L100 × L100 × 10 мм с максимальным углом гибки 5°. В пределах этого номинального диапазона обработки он обеспечивает контролируемую деформацию материала и стабильную точность формовки.
7. При нормальных условиях работы цикл холодной прессовки занимает примерно 10 секунд на деталь, а цикл термической гибки — около 120 секунд. Фактическое время обработки зависит от характеристик материала и размеров детали. Термическая формовка обычно начинается, когда материал достигает примерно 800°C и становится видимым раскаленным. Настройки нагрева и формовки могут быть скорректированы в соответствии со свойствами материала и требуемыми допусками на размеры.
8. Для операций термической гибки оператор просто вводит необходимые данные обработки и запускает автоматический цикл с помощью кнопки управления или ножного переключателя. Затем станок автоматически выполняет весь запрограммированный процесс, включая позиционирование заготовки в зоне нагрева, индукционный нагрев, автоматическое отведение нагревательного блока, гидравлическое зажим и прессование, возвратное движение ползуна и выгрузку готового компонента.
9. При работе в комбинированном режиме термической формовки и холодной прессовки производство начинается после ввода соответствующих параметров обработки. После завершения формовки гидравлический ползун не обязан полностью возвращаться в исходное положение. Вместо этого нижний пресс-штамп автоматически поднимается, обеспечивая зазор примерно 100 мм, что облегчает извлечение готовой заготовки. Этот оптимизированный процесс сокращает рабочий цикл и повышает общую эффективность производства.
Эти демонстрационные образцы изготовлены с использованием оборудования для пробивки, резки и маркировки угловой стали. Они отражают стандартные размеры и типичные требования к обработке компонентов из угловой стали, используемых в производстве опор ЛЭП. Образцы служат практическими эталонными деталями, позволяя клиентам оценить качество обработки, точность размеров и производственные стандарты. Изучая эти готовые компоненты, потенциальные покупатели могут определить, соответствует ли оборудование строгим требованиям к обработке и производству для изготовления опор ЛЭП из угловой стали.
Для проектов сверхвысоковольтных (СВВ) линий электропередачи опоры должны выдерживать сложные условия окружающей среды и значительные конструктивные нагрузки на протяжении всего срока службы. Данное оборудование поддерживает производство компонентов из угловой стали, составляющих основную несущую конструкцию этих опор. Оно выполняет точную сверловку и пробивку на элементах из угловой стали, используемых в конструкциях опор, траверсах и других важных узлах, помогая поддерживать точность размеров и надежное качество соединений. Эти возможности обработки способствуют конструктивной прочности и долговечности опор ЛЭП, обеспечивая безопасную, стабильную и бесперебойную работу систем сверхвысоковольтной электропередачи.

 Ваше сообщение должно содержать от 20 до 3000 символов!