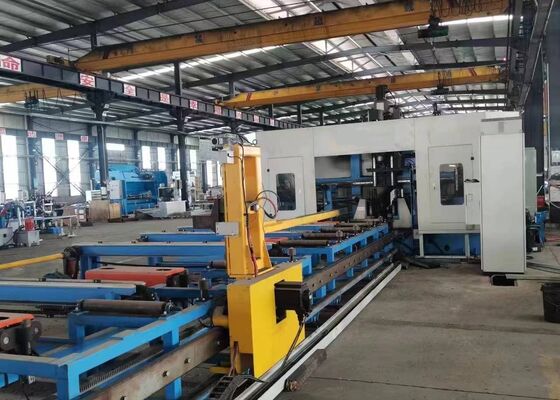
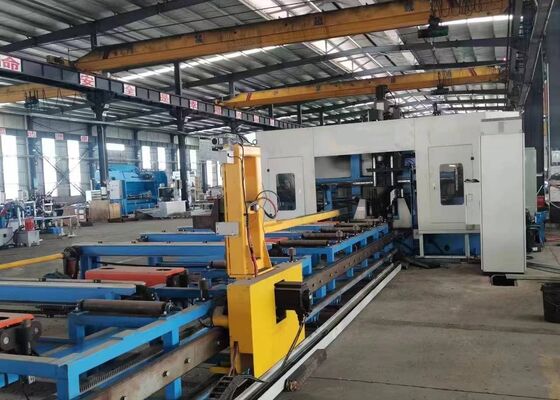
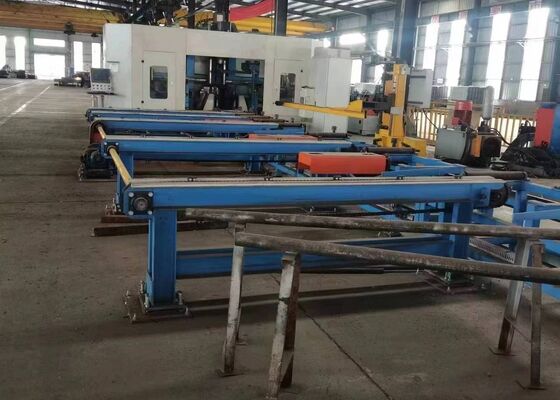
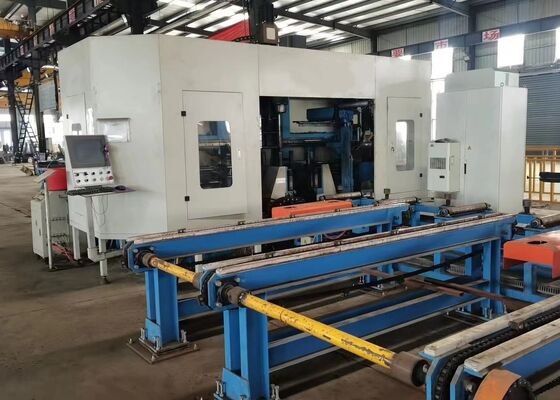
Станок для сверления, пиления и резки двутавровых балок CNC модели BHD1250C с основным шпинделем BT40
Введение в продукт:
Данная линия для сверления двутавровых балок CNC специально разработана для высокоточного сверления конструкционных элементов из двутавровых балок. Оснащенная тремя высокоскоростными прецизионными шпиндельными узлами, машина обеспечивает эффективное многонаправленное сверление с превосходной точностью обработки и удобством эксплуатации. Являясь надежным и передовым решением для обработки в индустрии производства металлоконструкций, она широко применяется в различных областях, включая строительные металлоконструкции, мостостроение, производство опор линий электропередач и крупномасштабные проекты сеточных конструкций.
Информация о конфигурации продукта:
| Параметры двутавровой балки |
Макс. размер ширина x высота |
1250x600 мм |
| Мин. размер ширина x высота |
200×75 мм |
| Макс. длина балки |
12000 мм |
| Основной шпиндель |
Кол-во. |
3 |
| Модель |
BT40 |
| Мощность двигателя |
3x11 кВт |
| Скорость вращения шпинделя |
200~3000 об/мин |
| Макс. диаметр отверстия |
φ40 мм |
| Мощность двигателя |
Мощность серводвигателя подачи |
2x3 кВт |
| Мощность серводвигателя позиционирования |
2x3 кВт |
| Точность обработки |
Отклонение расстояния между отверстиями |
Два отверстия в пределах 1 метра |
±0.5 |
| Допустимое отклонение увеличивается на ±0.2 мм на каждый дополнительный 1 метр расстояния между отверстиями, и максимум не превышает ±2 мм |
| Отклонение торцевого поля |
±1.0 мм |
| Гидравлическая система |
Давление гидравлического насоса |
7 МПа |
| Мощность двигателя масляного насоса |
7 кВт |
| Электрическая система |
Метод управления |
ПЛК |
| Количество CNC осей |
7 |
| Общий размер (Д x Ш x В) |
32000x6200x4000 |

Особенности продукта
1. 3D станок для сверления и резки двутавровых балок CNC состоит из прочной станины станка, системы подачи CNC, системы транспортировки материала, системы электрического управления, гидравлической системы, системы охлаждения, системы смазки, узла сбора стружки и других вспомогательных узлов. Оборудование, разработанное с фиксированной станиной и подвижной заготовкой, специально предназначено для обработки крупногабаритных двутавровых балок. Оно обеспечивает непрерывное автоматизированное производство, высокую эффективность обработки, надежную эксплуатационную стабильность и стабильную производительность обработки.
2. Конструкция станка состоит из основной станины, узлов скользящего стола CNC, опорных механизмов, верхних зажимных устройств, боковых зажимных устройств и систем обнаружения заготовок. Узлы скользящего стола CNC включают в себя неподвижные боковые салазки, подвижные боковые салазки и верхние шпиндельные скользящие узлы. Специально разработанные для обработки двутавровых балок, каждый скользящий узел включает в себя скользящую плиту, основание салазок, шпиндельную бабку, высокоскоростной механический шпиндель, цилиндр инструмента, частотно-регулируемый двигатель, серводвигатель, линейные направляющие и прецизионные ходовые винты, обеспечивая точное позиционирование, плавное движение и стабильную производительность обработки.
3. Система подачи CNC состоит из опорных кронштейнов, реечных передаточных механизмов, серводвигателей, редукторов и манипуляторов подачи. Приводимый в действие серводвигателем, манипулятор подачи точно перемещает заготовки из двутавровых балок вдоль оси X, обеспечивая точный контроль подачи, стабильное позиционирование материала и надежную передачу заготовки на протяжении всей операции обработки.
4. Система транспортировки материала включает в себя как подающий, так и отводящий конвейеры. Подающий конвейер состоит из опорных конструкций конвейера, опорных роликов и механизмов бокового позиционирования, которые облегчают транспортировку стальных профилей, точное позиционирование по оси Y и скоординированную загрузку материала с системой подачи CNC, тем самым обеспечивая эффективную и стабильную подачу заготовки. Отводящий конвейер состоит из опор для выгрузки и роликовых узлов, обеспечивая плавную и надежную транспортировку готовых заготовок после операции обработки.
5. Система охлаждения использует комбинацию внутренних и внешних методов охлаждения вместе с технологией смазки масляным туманом для эффективного контроля тепла, выделяющегося во время операций сверления. Это оптимизированное решение для охлаждения снижает расход охлаждающей жидкости, уменьшает общие производственные затраты, способствует более чистому и экологически ответственному производству, а также продлевает срок службы сверлильного инструмента, минимизируя термический износ и деградацию инструмента, связанную с нагревом.
6. Гидравлическая система обеспечивает надежное гидравлическое питание для верхнего зажимного механизма, бокового зажимного механизма, цилиндров инструмента и других гидравлически приводимых в действие компонентов. Она обеспечивает надежный и стабильный зажим заготовки, поддерживая надежную работу станка на протяжении всего цикла обработки.
7. Пневматическая система обеспечивает питание сжатым воздухом для манипулятора подачи, цилиндров обнаружения и других пневматически приводимых в действие компонентов. Она обеспечивает быстрое срабатывание, отзывчивое управление и надежную автоматическую работу соответствующих механизмов станка.
8. Система смазки сочетает централизованную автоматическую смазку с методами ручной смазки. Централизованная система смазки своевременно и точно дозировано подает смазку на критически важные движущиеся компоненты, включая линейные направляющие и узлы прецизионных ходовых винтов, эффективно минимизируя механическое трение и износ, поддерживая долгосрочную точность обработки и надежность оборудования.
9. Система управления станком интегрирует промышленный компьютер, контроллер ПЛК и соответствующие компоненты управления для достижения интеллектуальной и автоматизированной работы станка. Программы обработки могут быть сгенерированы путем импорта чертежей CAD или ввода параметров обработки через USB-интерфейсы или клавиатуру. Система позволяет сохранять, вызывать, отображать и передавать программы обработки в соответствии с назначенными номерами деталей по мере необходимости. Она также позволяет вручную корректировать отдельные параметры обработки, поддерживая полностью автоматическое выполнение полного производственного цикла, значительно повышая гибкость эксплуатации, эффективность производства и общую производительность производства.
Во время демонстрационных сессий станок для сверления, маркировки и резки двутавровых балок и листового металла CNC эффективно демонстрирует свои возможности обработки, используя стандартные образцы двутавровых балок с различной шириной полок и толщиной стенки, а также образцы швеллера различных размеров. Демонстрируемые заготовки наглядно иллюстрируют способность станка достигать точного позиционирования отверстий, чистых и точных нарезанных резьб, а также четко определенных шаблонов маркировки, обеспечивая всестороннюю демонстрацию его превосходной точности обработки, стабильности процесса и эксплуатационной надежности в практических промышленных применениях.
Высокоскоростной станок CNC для сверления, маркировки и резки двутавровых балок в основном используется на предприятиях по производству металлоконструкций и в проектах мостостроения. В цехах металлоконструкций он обеспечивает точную обработку двутавровых балок, используемых в каркасах и опорных конструкциях, обеспечивая прочную основу для стабильной сборки стальных конструкций. При мостостроении оборудование выполняет высокоточные операции сверления на двутавровых балках, повышая структурную целостность мостов и позволяя им эффективно выдерживать длительные нагрузки. Благодаря своей исключительной эффективности работы, этот станок обеспечивает надежную поддержку этим важным инфраструктурным секторам, способствуя плавному прогрессу связанных проектов.

 Ваше сообщение должно содержать от 20 до 3000 символов!