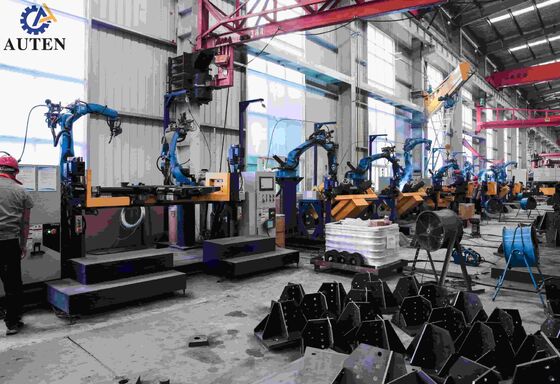
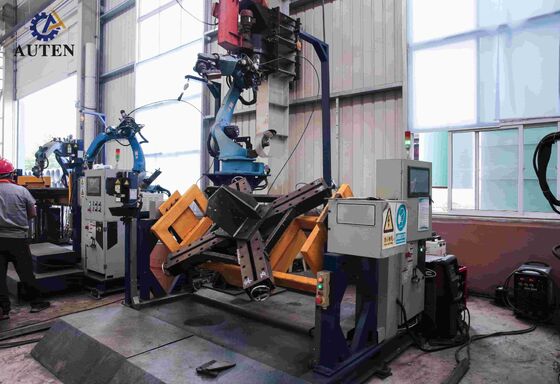
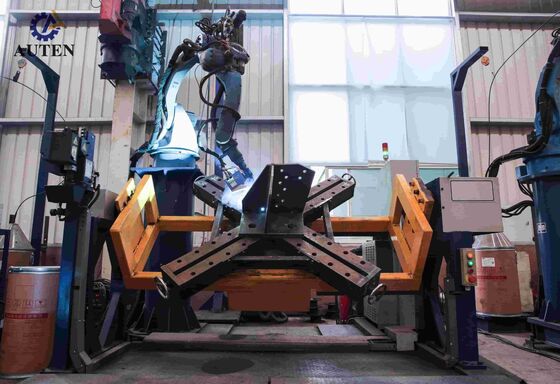
Роботизированная сварочная машина с двумя позиционерами и пятиосевым порталом для сварки опор ЛЭП
Введение в продукт:
Данное оборудование специально разработано для автоматизированной сварки базовых компонентов опор ЛЭП. Помимо сварки усиливающих пластин, система способна выполнять 11 основных сварных швов базовой конструкции опоры, специализированные корневые зачистные сварные швы и сварку угловых швов герметизирующих крышек. Интегрируя интеллектуальную технологию роботизированного управления с передовыми сварочными процессами, оборудование обеспечивает превосходную точность сварки, равномерное качество сварных швов и повышенную эффективность производства, предоставляя эффективное и надежное производственное решение для изготовления современных опор ЛЭП.
Основные параметры:
| Модель оборудования |
TJH1200B |
| Применение оборудования |
Для основных сварных швов опор, сварка одного сварного шва |
| Диапазон обработки (мм) |
300*300*300-1200*1200*1200 |
| Компоненты оборудования |
5-осевой портальный робот с двумя позиционерами |
| Метод программирования |
Пятиосевое, перетаскивание, однострочная сварка |
| Точность сварки (мм) |
±0.5 |
| Количество рабочих столов |
2 шт. |
| Грузоподъемность рабочего стола (кг) |
1000 |
| Скорость вращения |
46 м/мин |
| Модель сварочного аппарата |
NBC-500R |
| Диаметр сварочной проволоки (мм) |
1.2,1.6 |
| Метод охлаждения сварочной горелки |
Водяное охлаждение |
| Габаритные размеры машины (мм) |
4500*3500*3000 |

Особенности продукта:
1. Повторяемость: Система обеспечивает повторяемость позиционирования не менее ±0,05 мм.
2. Точность траектории: Точность траектории остается в пределах ±0,1 мм.
3. Конструкция: Дуговой сварочный робот имеет высокостабильную и прочную механическую конструкцию, предназначенную для длительной непрерывной промышленной эксплуатации.
4. Рабочая зона: Поддерживает заготовки размером до 1500 мм, удовлетворяя полный спектр сварочных требований.
5. Метод работы: Заготовки устанавливаются на оснастку позиционера, а сварочная головка устанавливается на специализированную роботизированную платформу. Во время работы робот и позиционер работают в скоординированной синхронизации. Используя роботизированное сканирование с помощью машинного зрения в сочетании с системой лазерного отслеживания шва, сварочные траектории генерируются автоматически без программирования. Эта конфигурация позволяет легко сваривать сложные и неправильные детали с минимальным обучением оператора.
1. Сварочная система
Оборудование оснащено высокопроизводительным сварочным источником питания AOTAI, который поддерживает несколько сварочных процессов, включая MIG, MAG и TIG, для поперечной, продольной и вертикальной сварки. Сварочный ток и напряжение могут непрерывно регулироваться в зависимости от геометрии заготовки, спецификаций материала и толщины, обеспечивая стабильные характеристики дуги, постоянный профиль сварного шва и надежное качество сварки.
Система включает в себя высококачественную сварочную горелку Apollo и полный набор вспомогательных сварочных компонентов, включая автоматический механизм подачи проволоки, контактные наконечники и соответствующие аксессуары. Эта интегрированная конфигурация обеспечивает плавную подачу проволоки, стабильную сварочную производительность и надежную работу в течение длительных производственных циклов.
2. Интеллектуальное распознавание и автоматическая генерация программ
Система интегрирует технологии интеллектуальной идентификации и обработки данных для автоматического извлечения необходимой сварочной информации из инженерных чертежей или данных цифрового производства, включая местоположение сварных швов, типы швов и конфигурации соединений. Идентифицированная информация затем преобразуется в исполняемые программы роботизированной сварки, как правило, в течение примерно 30 секунд. Программы могут передаваться через Ethernet, USB и другие стандартные интерфейсы передачи данных, оптимизируя подготовку производства и повышая эффективность рабочего процесса.
3. Система управления
① Цифровая платформа управления:
Оборудование использует передовую цифровую архитектуру управления для точного управления траекторией робота и гибкой регулировки сварочных параметров. Это обеспечивает стабильные, повторяемые и последовательные результаты сварки при непрерывном производстве.
② Метод программирования:
Система поддерживает программирование с помощью машинного зрения через интуитивно понятный человеко-машинный интерфейс (HMI), позволяя операторам эффективно генерировать программы сварки, сохраняя при этом точный контроль над сложными траекториями, конфигурациями соединений и параметрами процесса.
③ Коммуникационные интерфейсы:
Множество промышленных коммуникационных интерфейсов обеспечивают бесшовное соединение с автоматизированными производственными линиями, периферийным оборудованием и системами управления на уровне завода. Это способствует интеграции в интеллектуальные производственные среды и поддерживает скоординированное управление производством.
4. Опорная конструкция позиционера
Роботизированный позиционер имеет высокопрочную, высокожесткую опорную конструкцию, разработанную для выдерживания динамических нагрузок, создаваемых движением робота и позиционированием тяжелых заготовок во время сварки. Его прочная конструкция обеспечивает стабильное позиционирование, надежную точность сварки и долговременную эксплуатационную производительность. Оптимизированная конфигурация монтажа упрощает установку и ввод в эксплуатацию, облегчает регулярное техническое обслуживание и сервис, а также максимизирует эффективную рабочую зону робота и общую производительность.
5. Система защиты безопасности
Вся система спроектирована в соответствии со степенью защиты IP54 или выше, обеспечивая защиту от проникновения пыли и брызг воды в соответствии с применимыми условиями испытаний. Эта защита помогает поддерживать эксплуатационную надежность и продлевает срок службы оборудования в требовательных промышленных производственных условиях.
6. Программирование робота и импорт данных
Система роботизированной сварки поддерживает несколько подходов к программированию и методов ввода данных, включая прямой импорт файлов CAD, сканирование с помощью машинного зрения и программирование на основе параметров без традиционного ручного обучения. Совместимость с различными форматами инженерных чертежей и программ обеспечивает большую гибкость эксплуатации, упрощает подготовку программ и ускоряет настройку автоматизированных сварочных операций.
7. Система роботизированной сварки
Оборудование включает в себя шестиосевой промышленный сварочный робот с широким диапазоном движений и многонаправленной гибкостью, позволяющий сварочной горелке получать доступ к сложным заготовкам под различными углами. Эта конфигурация поддерживает несколько положений сварки и сложные геометрии соединений, включая трехмерные криволинейные сварные швы. Благодаря высокой точности позиционирования, повторяемости и адаптивности, система роботизированной сварки обеспечивает стабильную производительность и повышенную эффективность производства для требовательных применений в производстве опор ЛЭП.
Эта автоматизированная система роботизированной сварки специально разработана для производства базовых узлов опор ЛЭП, где она играет решающую роль в обеспечении структурной целостности и надежности фундаментов опор. Помимо сварки усиливающих пластин, оборудование автоматически выполняет все 11 основных конструктивных сварных швов, специализированный корневой зачистной сварной шов, а также сварку герметизирующих крышек и угловых соединений. На протяжении всего сварочного цикла система поддерживает точное позиционирование заготовки, постоянную глубину проплавления и равномерное формирование валика сварного шва на каждом критическом соединении. Автоматизируя эти основные сварочные операции, оборудование значительно повышает стабильность сварки, эффективность производства и прочность конструкции, что делает его идеальным решением для высококачественного изготовления оснований опор ЛЭП и крупномасштабного промышленного производства.

 Ваше сообщение должно содержать от 20 до 3000 символов!