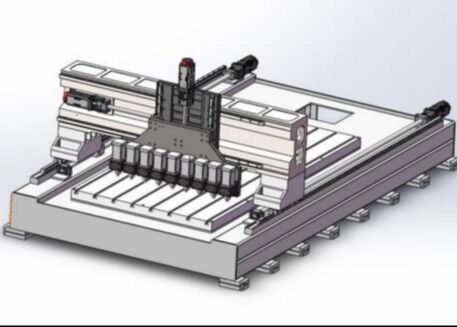
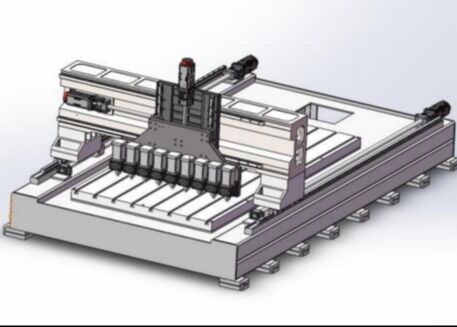
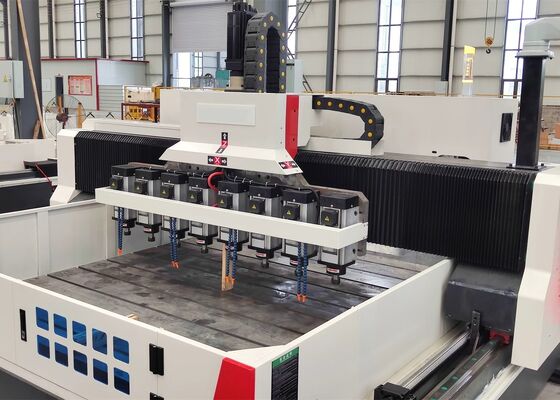
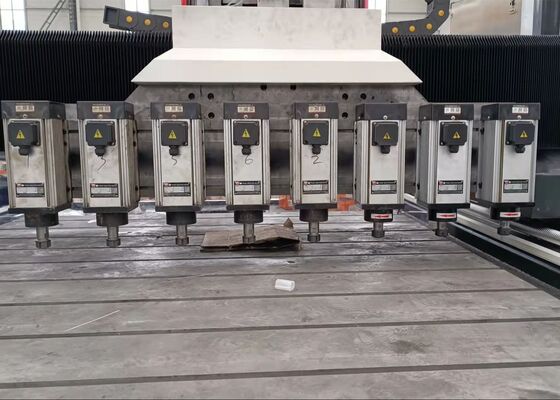
Сверлильный станок с ЧПУ для ситовых пластин, 13 вертикальных подвижных сверлильных головок
Применение:
Станок предназначен в первую очередь для высокоэффективного сверления заготовок, таких как перфорированные пластины и тонкие стальные листы в пределах указанного диапазона эффективной толщины. Он способен обрабатывать сквозные отверстия как в однородных, так и в композитных материалах. Весь процесс обработки контролируется цифровой системой ЧПУ, что обеспечивает удобство эксплуатации и поддерживает автоматизированное, высокоточное, многопродуктовое и крупносерийное производство.
Конфигурация параметров:
| Размер заготовки |
ДхШ |
2200*1500мм |
| Высота портала |
200мм |
| Вертикальная подвижная сверлильная головка |
Кол-во. |
13 |
| Конусное отверстие шпинделя |
ER20 |
| Макс. диаметр сверления |
Φ 1-Φ6мм |
| Скорость вращения шпинделя |
50-12000 об/мин |
| Мощность серводвигателя шпинделя |
2.2 кВт |
| Частотный преобразователь |
13*2.2 кВт |
| Расстояние от нижнего конца шпинделя до рабочего стола |
0-200мм |
| Боковое перемещение головки |
Макс. горизонтальный ход |
1500мм |
| Скорость бокового перемещения |
0~7 |
| Мощность серводвигателя для бокового перемещения |
2.4*1 |
| Продольное перемещение портала |
Макс. ход подачи |
2200 |
| Скорость подачи |
0~7 м/мин |
| Мощность серводвигателя подачи |
2*2.4кВт |
| Вертикальная подача суппорта |
Макс. ход |
200мм |
| Скорость перемещения |
0~7м/мин |
| Мощность серводвигателя |
2.4кВт*1 (с тормозом) |
| Точность позиционирования по трем осям |
X/Y/Z/A/B/C |
±0.015/1000мм |
| Точность повторного позиционирования по трем осям |
X/Y/Z/A/B/C |
±0.01/1000мм |

Конструкция станка:
Станок состоит в основном из рабочего стола, подвижного портала, подвижной каретки, нескольких сверлильных головок, системы автоматической смазки, защитных устройств, системы циркуляционного охлаждения, системы управления ЧПУ и электрической системы. Оси поддерживаются и направляются роликовыми линейными направляющими и приводятся в движение прецизионными шарико-винтовыми парами, обеспечивая превосходную точность позиционирования и повторяемость.
1. Автоматическая смазка и защитные устройства:
Станок оснащен системой автоматической смазки с распределением давления производства Тайвань, которая автоматически подает смазку к критически важным движущимся компонентам, включая направляющие, ходовые винты и шестерни, обеспечивая комплексную смазку без мертвых зон и эффективно продлевая срок службы станка. Пылезащитные кожухи установлены на узлах осей X и Y, а брызгозащитные перегородки расположены вокруг рабочего стола для повышения безопасности эксплуатации.
2. Интегрированная абсолютная система ЧПУ Keyuan Bus
Оборудование использует специализированную систему ЧПУ Keyuan, разработанную для приложений сверления и фрезерования с ЧПУ. Система привода использует высокоточные абсолютные серводвигатели для достижения точного и надежного управления движением. Система оснащена интерфейсом связи RS232, цветным дисплеем, китайским интерфейсом оператора и поддержкой локального и внешнего ввода данных через USB, обеспечивая удобное управление программами и передачу данных.
3. Функция памяти при отключении питания
В случае внезапного отключения питания или другой остановки работы функция памяти при отключении питания позволяет оператору быстро определить и восстановить положение обработки, соответствующее последнему завершенному отверстию. Эта функция сокращает время восстановления положения и позволяет эффективно возобновить производство с соответствующей точки обработки.
4. Лазерный интерферометр:
Для точной калибровки станка используется лазерный интерферометр RENISHAW из Великобритании. Он точно измеряет и компенсирует ошибки шага, люфт, точность позиционирования и повторяемость, тем самым поддерживая динамические и статические характеристики станка, а также общую точность обработки. Проверка шаровым баром: Каждый станок проверяется с помощью системы шарового бара RENISHAW из Великобритании для оценки круглости и геометрической точности. Также проводятся тесты на круговую интерполяцию для проверки трехмерной точности обработки и характеристик круглости, обеспечивая стабильное качество станка и надежную точность в практических применениях.

 Ваше сообщение должно содержать от 20 до 3000 символов!